您好,欢迎来到河北笃信科技有限公司网站!

企业名称:河北笃信科技有限公司
联系人:范总
手机:18032063521
网址:www.hbdxjqr.com
地址:河北省石家庄市栾城区万创工业园区A2栋
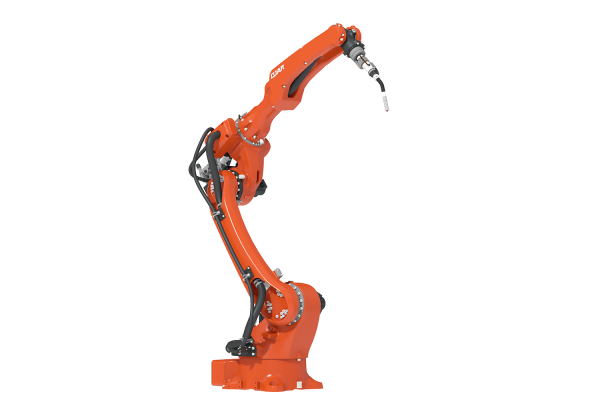
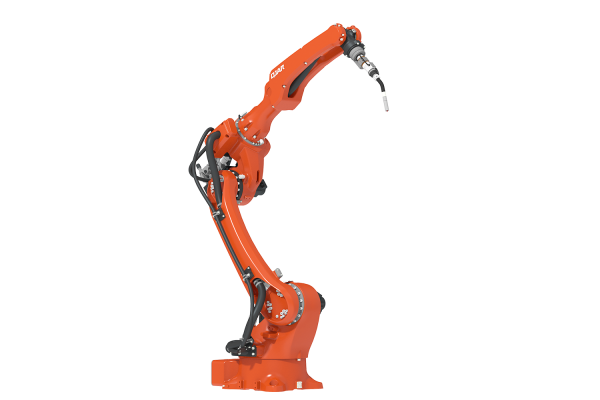
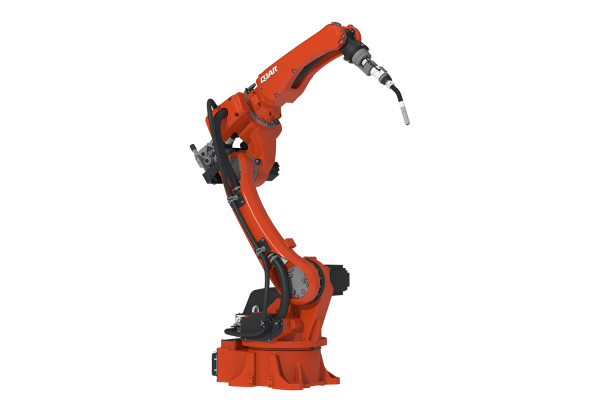
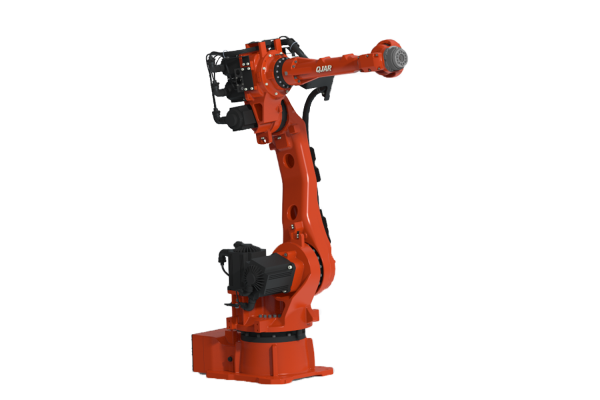
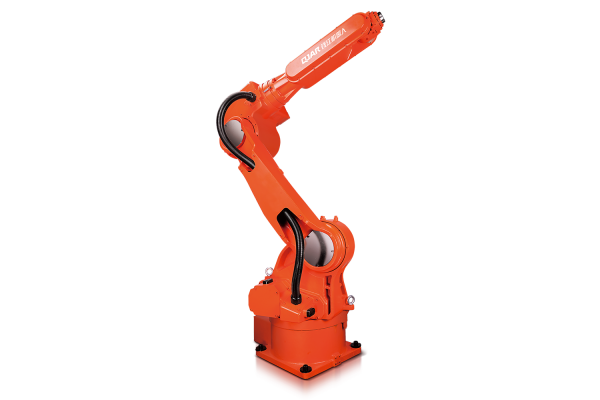
焊接机器人由机械本体、焊接电源、送丝机构、焊枪、线缆、控制系统等多个单元组成,长期在烟尘、高温、电磁干扰的车间工况下持续作业,容易出现机械、电气、焊接工艺类故障。故障出现后,按照先外部后内部、先简单后复杂的思路排查,能够缩短停机时间,保障产线连续生产。
一、焊接起弧异常,无法引弧或起弧失败
故障现象:按下启动指令,机器人动作正常,但焊丝无法引燃电弧,或者偶尔起弧、频繁断弧。
快速排查:首先检查焊丝,确认送丝盘有无卡死、焊丝是否打结,检查导电嘴孔径磨损、堵塞情况,磨损严重会造成接触不良。其次查看地线连接,确认工件地线、焊机地线紧固无氧化,地线截面积是否满足焊接电流需求。检查焊枪电缆有无破损、内部铜线断线。核对焊接电源参数,起弧电流、起弧时间设置是否匹配板材与焊丝规格。同时清理导电嘴、喷嘴内壁飞溅,金属堆积会干扰电流传导。如果环境潮湿,检查电缆接头有无凝露锈蚀。
二、送丝不稳,焊丝抖动、送丝中断
故障现象:焊接过程焊丝忽快忽慢,焊丝打滑,出现顶丝、断丝,焊缝成型宽窄不均。
快速排查:停机后先检查送丝轮,查看槽口磨损、压力调节情况,压力过大会压扁焊丝,压力不足则焊丝打滑。检查焊丝导管,导管弯折、内部堆积粉尘飞溅,会增加送丝阻力。查看焊丝盘制动,制动张力过大造成送丝负载偏高。检查送丝电机运转声音,若电机异响,排查电机供电及编码器信号。区分是间断性打滑还是持续送丝困难,间断打滑多为导管堵塞、送丝轮磨损;持续不送丝优先查看电机驱动与控制信号。
三、焊缝成型缺陷,偏焊、气孔、飞溅量大
故障现象:机器人轨迹正常,但焊缝出现气孔、咬边、大量飞溅,焊道偏离预设位置。
快速排查:焊道偏移优先检查工件定位工装,确认工件是否移位、夹具松动;其次检查焊枪姿态、TCP 工具中 心点,TCP 偏移会直接造成焊枪瞄准位置不准,需要重新标定。气孔问题着重排查保护气,查看气瓶压力、减压阀输出,气管漏气、管路弯折堵塞、气体流量不合适,都会造成空气侵入熔池。清理喷嘴飞溅,飞溅阻挡保护气层。飞溅大的情况,核对电流电压匹配度,检查焊丝伸出长度,同时确认母材表面油污、锈蚀是否清理到位。
四、机器人本体报警,运动异常
故障现象:系统报错,机器人无法移动、运动卡顿、抖动,或到达点位出现超差。
快速排查:查看控制器屏幕报警代码,对照设备手册初步定位故障方向。检查各轴伺服电机供电、动力线缆接头,接头松动、线缆弯折破损会触发伺服报警。检查减速机有无异响、发热,关节处有无异物卡滞。确认急停按钮状态,急停回路断开会锁定机器人运动。检查原点位置,断电重启后原点丢失会造成定位偏差。环境温度过高会触发过热保护,停机冷却后再试。不要强行拖拽机器人轴体,避免扩大机械损伤。
五、焊枪及附属部件故障
故障现象:焊枪漏水、喷嘴过热、枪身摆动。
快速排查:水冷焊枪先检查冷却水循环,查看水泵运转、管路有无渗漏堵塞,水流不足会造成焊枪过热烧毁。气冷焊枪着重检查气管接头密封。检查焊枪固定支架是否松动,支架松动会导致焊接过程枪头晃动。绝缘件破损会引发漏电、信号干扰,需要检查绝缘套有无开裂、金属飞溅短路。
六、信号通讯故障,动作不执行、指令丢失
故障现象:机器人收到信号不启动,或者焊接中途突然停机,PLC 与焊机之间信号偶尔中断。
快速排查:检查机器人控制柜、焊接电源之间通讯线缆,接头松动、屏蔽层破损容易受车间电磁干扰。确认 I/O 信号接线,检查传感器、安全门、工装到位信号是否正常。排查周边大功率设备带来的电磁干扰,通讯线缆尽量远离动力电缆。查看程序跳转逻辑,确认联锁条件是否全部满足,如安全围栏、工件到位信号。
故障排查通用原则
优先查看系统报警代码,记录报警信息,不要直接复位重启掩盖故障。遵循断电安全规范,排查电气部分前切断对应电源,机械检查锁定机器人。由外部至内部排查,先检查工装、线缆、气源、水源、耗材,再深入控制器、伺服系统。做好故障记录,记录故障现象、报警码、处理方式,形成设备故障台账,预判同类问题复发。定期维护导电嘴、送丝轮、喷嘴等易损件,提前更换,降低突发停机概率。
综合来看,焊接机器人故障多集中在耗材损耗、送丝系统、保护气路、TCP 定位、通讯线路几个方面。建立标准化排查流程,结合日常预防性维护,及时更换易损件,清理焊渣飞溅,能够减少故障频次,缩短故障处理时长。